▦
Поворотные сортировочные блоки
Перенаправляют коробку на выбранный боковой отвод, сохраняя движение основного потока.
Автоматизированная система для распределения коробок, упаковок и штучных грузов по заданным направлениям. Основу линии составляют поворотные сортировочные блоки, система идентификации, приводные конвейеры и единая система управления.
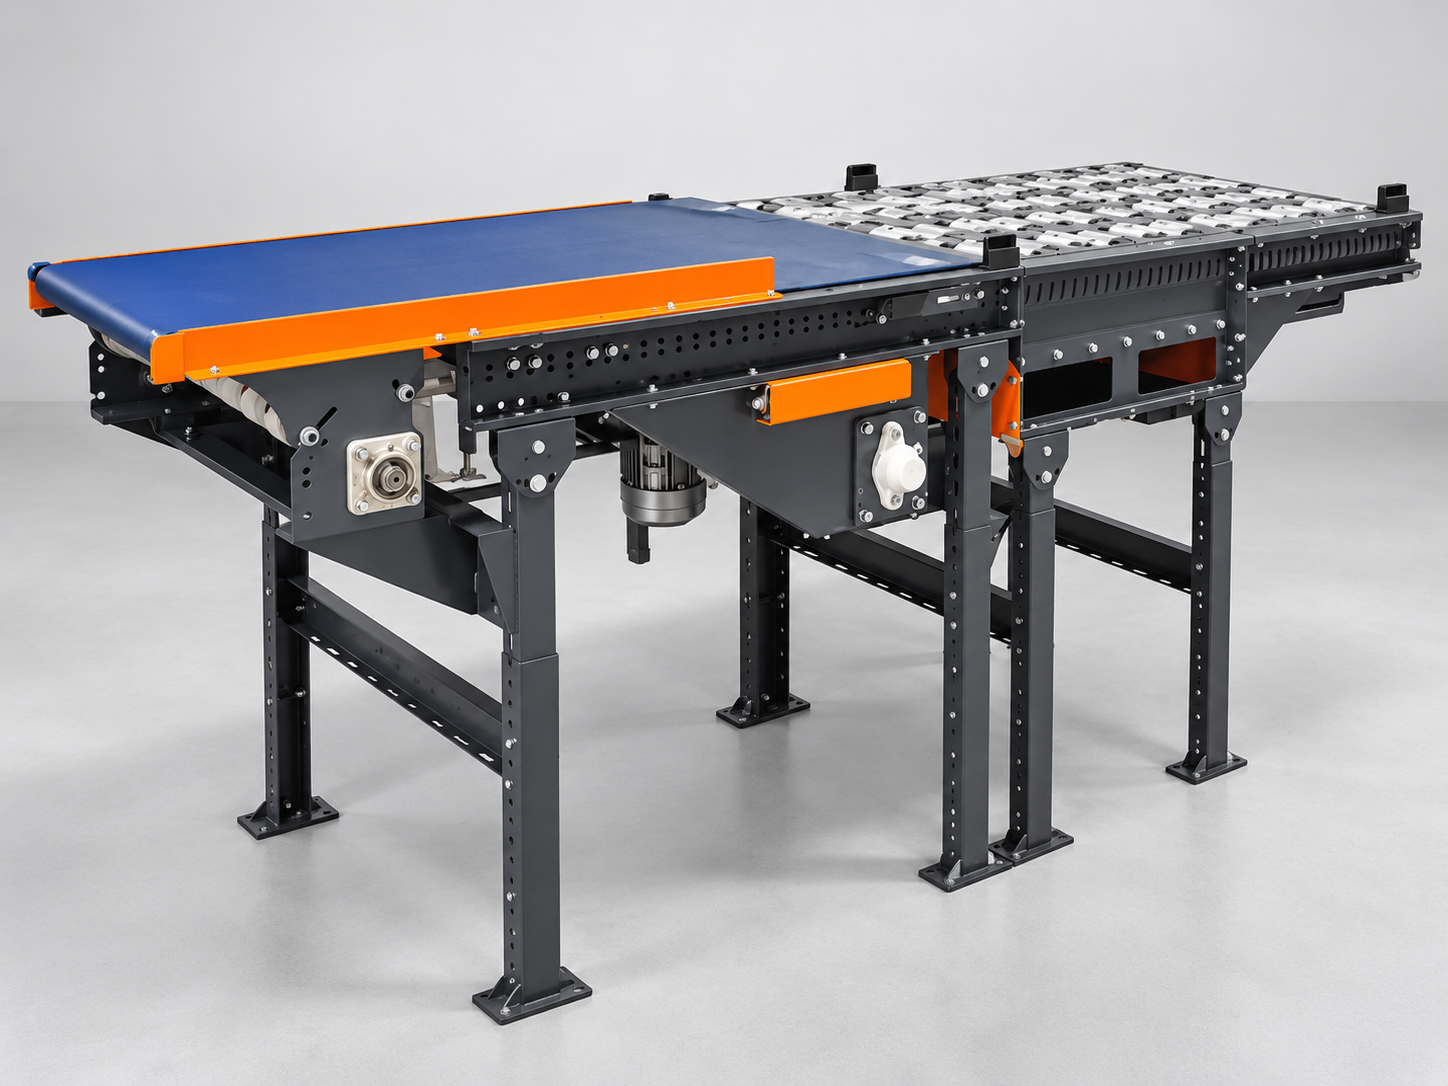
Линия идентифицирует груз, определяет его маршрут и перенаправляет на требуемый отводящий конвейер.
Сортировочная линия предназначена для автоматизированного распределения коробок, упаковок и штучных грузов по заданным направлениям в складских и логистических центрах.
Основой системы являются поворотные сортировочные блоки, которые перенаправляют товар на боковые линии без остановки основного транспортного потока.
Перед зоной сортировки груз проходит идентификацию. Система может использовать штрих-код, DataMatrix, RFID, OCR или распознавание изображения, после чего ПЛК выбирает нужный маршрут и управляет исполнительным механизмом.
Перенаправляют коробку на выбранный боковой отвод, сохраняя движение основного потока.
Сканеры, камеры, датчики, ПЛК и приводы объединены в единый алгоритм сортировки.
Посмотрите работу оборудования и движение груза между транспортирующими участками. Видео дополняет описание линии и помогает оценить компоновку узлов в реальных условиях.
Сортировочные модули направляют коробки и штучные грузы на выбранные отводы. Количество направлений, интервалы между грузами и алгоритм переключения определяются под задачи склада.
Датчики, средства идентификации, ПЛК и приводы работают по согласованному алгоритму. При интеграции с WMS/ERP маршрут формируется на основании данных логистической системы.
При подборе линии учитываются размеры и масса упаковки, производительность, способ считывания маркировки и расположение зон приема и отгрузки.
Обсудить сортировочную линию →В состав решения входят транспортирующие участки, сортировочные модули и единая система управления. Выберите элемент слева, чтобы посмотреть его назначение.
Основной транспортный участок для перемещения коробок и упаковок в горизонтальной плоскости. Конвейер работает совместно с зоной идентификации, сортировочными блоками и системой управления.
Модуль линии для автоматического перенаправления коробок, лотков и пакетов по заданным маршрутам. Поворотная рама или ролики переводят груз с основной линии на один из боковых отводов.
Роликовый конвейер используется для перемещения, накопления и распределения коробок. В линии могут применяться гравитационные и приводные роликовые участки.
Единый раздел автоматики линии. В систему управления входят датчики контроля потока и положения, ПЛК, частотные преобразователи, исполнительные механизмы, панель оператора HMI, промышленная сеть и программная логика маршрутизации. При необходимости система управления также обрабатывает данные от сканеров, камер или других средств контроля, но отдельным разделом состава линии они не выделяются.
Конкретная производительность и компоновка зависят от количества направлений и характеристик груза.
| Параметр | Значение / диапазон | Примечание |
|---|---|---|
| Тип системы сортировки | Поворотные блоки | Для перенаправления товаров на боковые линии |
| Ширина ленты / рабочей зоны | 520 / 570 / 620 / 670 / 720 / 770 / 820 | Подбирается под размеры продукции |
| Длина конвейерной линии | 5–80 м и более | Возможность модульного наращивания |
| Скорость транспортировки | 0,2–1 м/с | Регулируется частотным приводом |
| Производительность сортировки | 1500–6000 единиц/час | Зависит от скорости и конфигурации |
| Максимальный вес товара | 0,2–50 кг / место | Для коробов, пакетов и лотков |
| Тип привода | Электрический с частотным управлением | Плавный разгон и торможение |
| Датчики контроля потока | Оптические / лазерные фотоэлементы | Регистрация приближения и позиционирования |
| Система идентификации | Штрих-код / DataMatrix / OCR / RFID | Используется перед зоной сортировки |
| Рабочая среда | Складские помещения, +5…+40 °C | На текущей странице указана возможность версий для холодных складов |
| Материал каркаса | Сталь с порошковым покрытием / нержавеющая сталь | Подбор по условиям эксплуатации |
| Обслуживание | Регламент 1–2 раза в месяц | Периодичность указана на текущей странице |
Груз проходит через идентификацию, ПЛК определяет маршрут, после чего сортировочный блок переводит товар на нужный боковой отвод.
Единый комплекс автоматики управляет всеми исполнительными механизмами линии и обрабатывает данные от системы идентификации.
Текущая страница предусматривает обмен данными с WMS/ERP, а также удаленный мониторинг и диагностику через промышленную сеть.
Автоматизация распределения грузов и интеграция с логистической системой склада.
Автоматическое распределение сокращает время сортировки, комплектовки и отгрузки.
Снижение доли ручной сортировки уменьшает количество ошибок и зависимость от оператора.
Линия позволяет обрабатывать больше грузов в единицу времени без пропорционального увеличения штата.
Поворотные модули обеспечивают управляемое перенаправление груза по заданным маршрутам.
Система адаптируется под коробки, пакеты, лотки, тару и другие штучные грузы.
Маршруты можно строить по зонам комплектовки, отгрузки и внутренним направлениям склада.
Автоматизация сокращает ручные операции и ускоряет цикл обработки товара.
В линию можно добавлять новые модули и интегрировать ее с WMS/ERP.
Проект начинается с количества направлений, типа груза и требуемой производительности.
Фиксируем груз, количество направлений, производительность, точки входа и выхода.
Определяем способ идентификации, правила маршрутизации и обмен с WMS/ERP.
Подбираем транспортные участки, поворотные блоки, датчики, приводы и шкаф управления.
Проверяем механику, считывание кодов, синхронизацию блоков и алгоритм маршрутизации.
Реальное оборудование, задачи заказчиков и готовые решения.
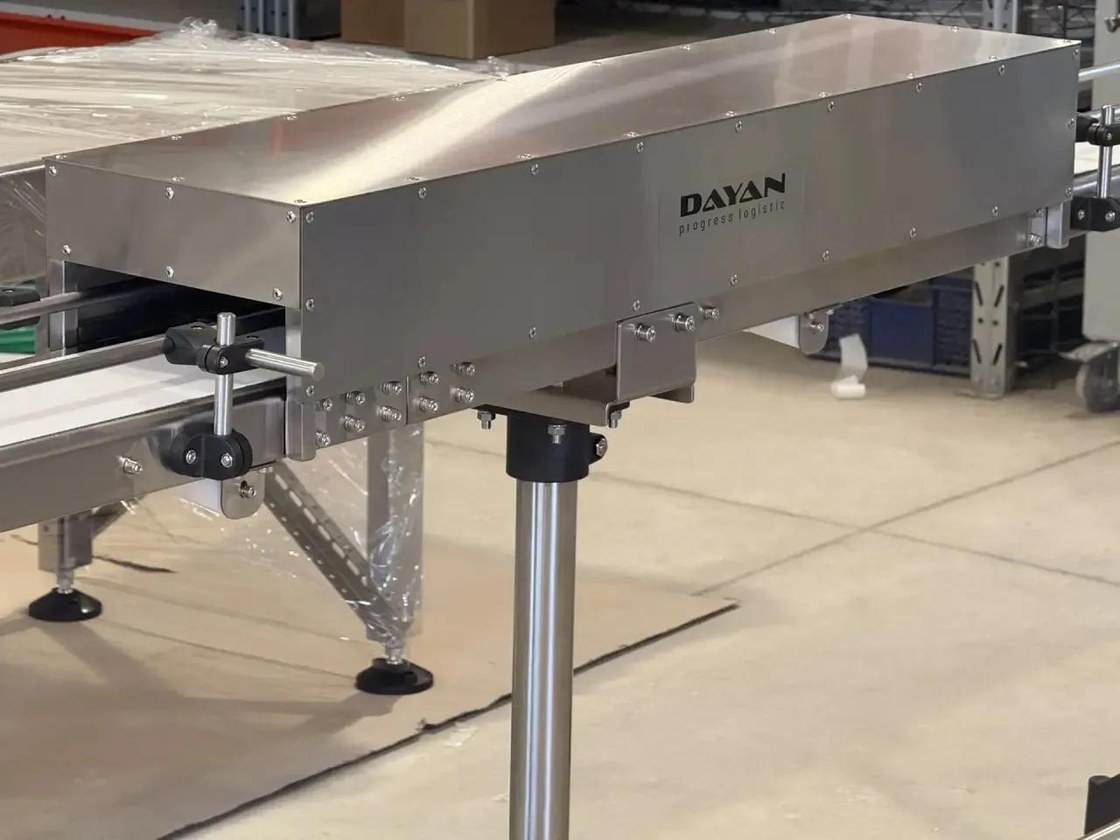
Конвейер длиной 4000 мм с ПУ-лентой шириной 150 мм и встроенным кожухом для УФ-лампы. Изготовлен по индивидуальному техническому заданию.
Смотреть проект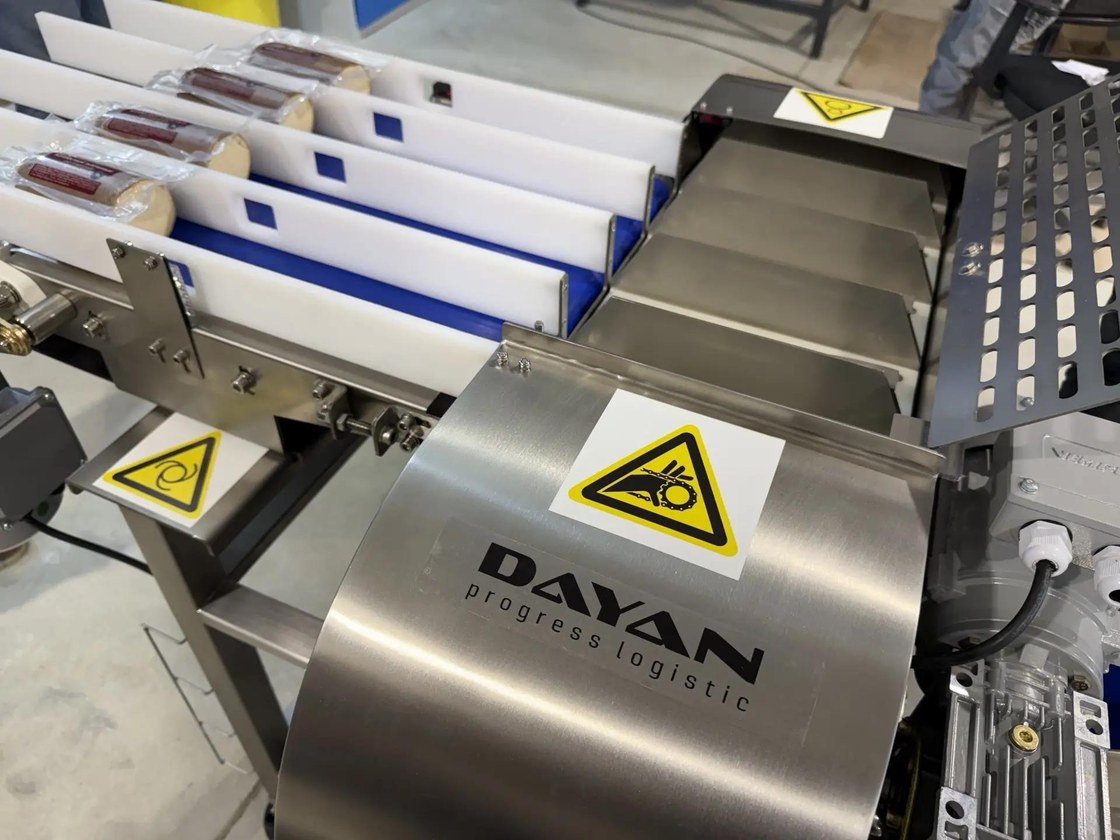
Переориентация круглой упаковки сыра и сведение четырех транспортных ручьев в один поток перед следующей технологической операцией.
Смотреть проект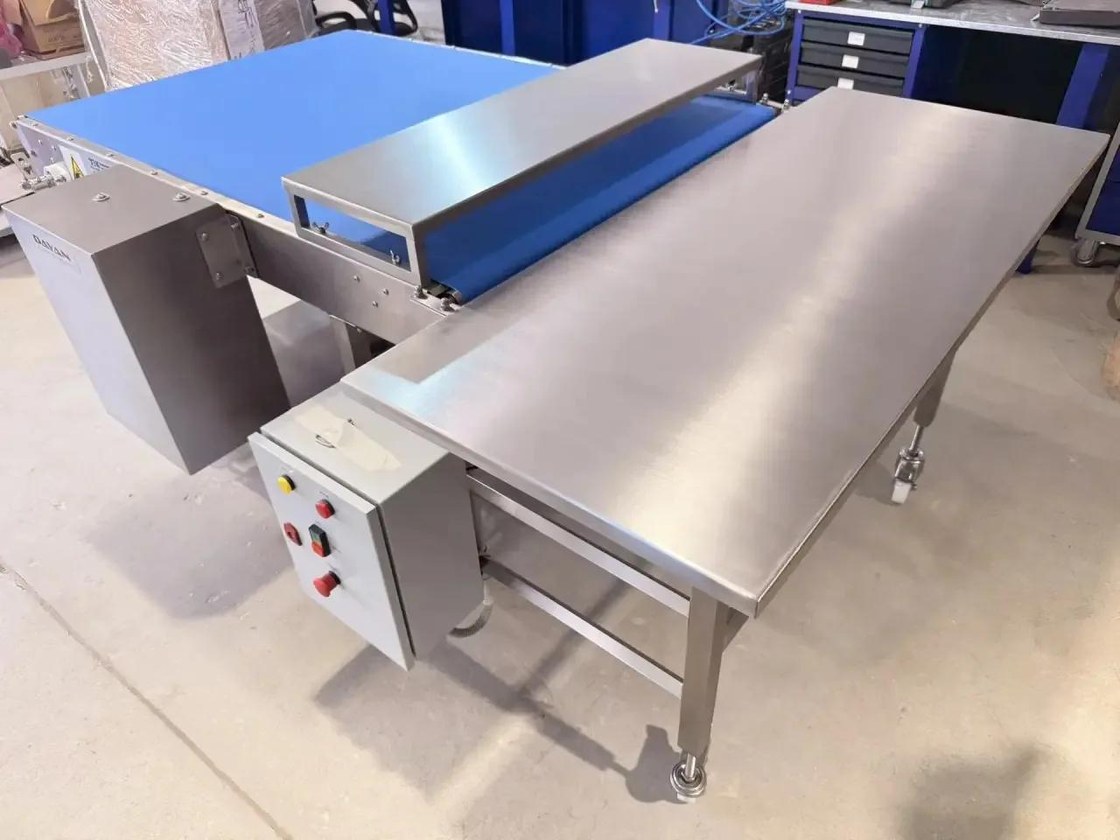
Широкая ПУ-лента, нержавеющая конструкция и съемный столик под весы в рабочей зоне оператора. Решение для производства выпечки и кондитерских изделий.
Смотреть проект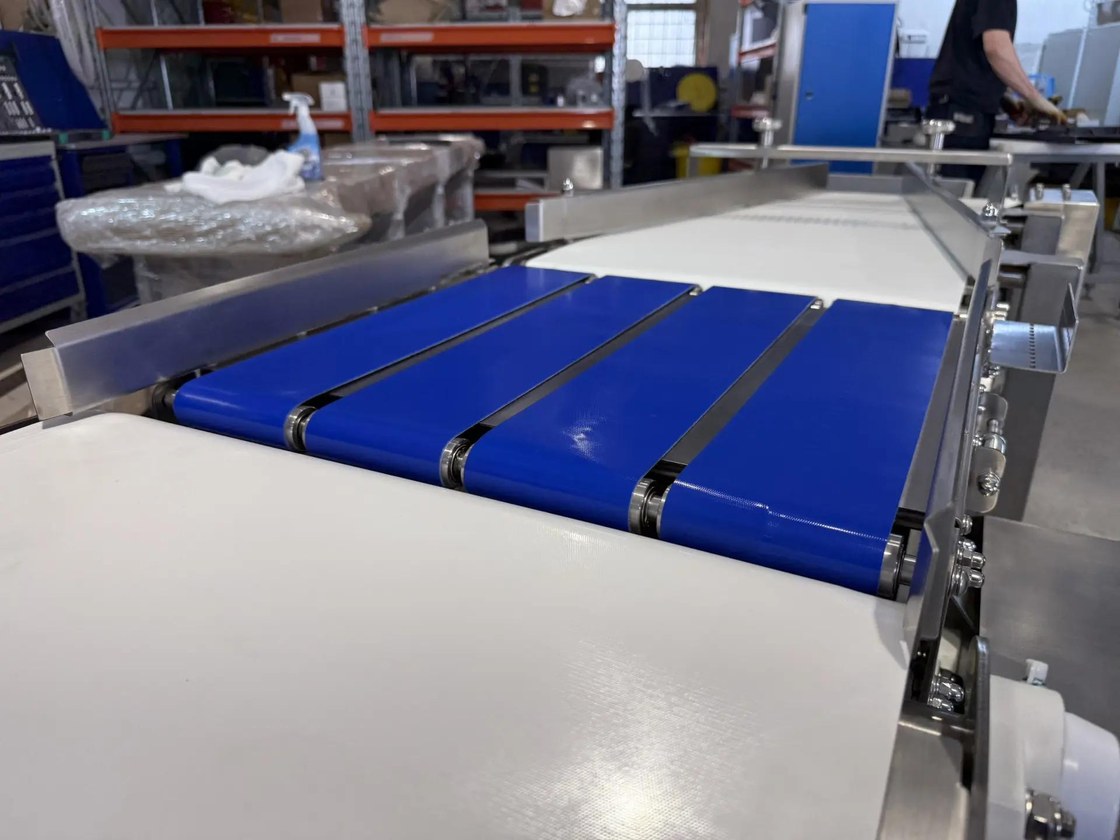
Конвейерный узел для сведения четырех параллельных потоков продукции в один общий поток. Конструкция выполнена из нержавеющей стали AISI 304.
Смотреть проект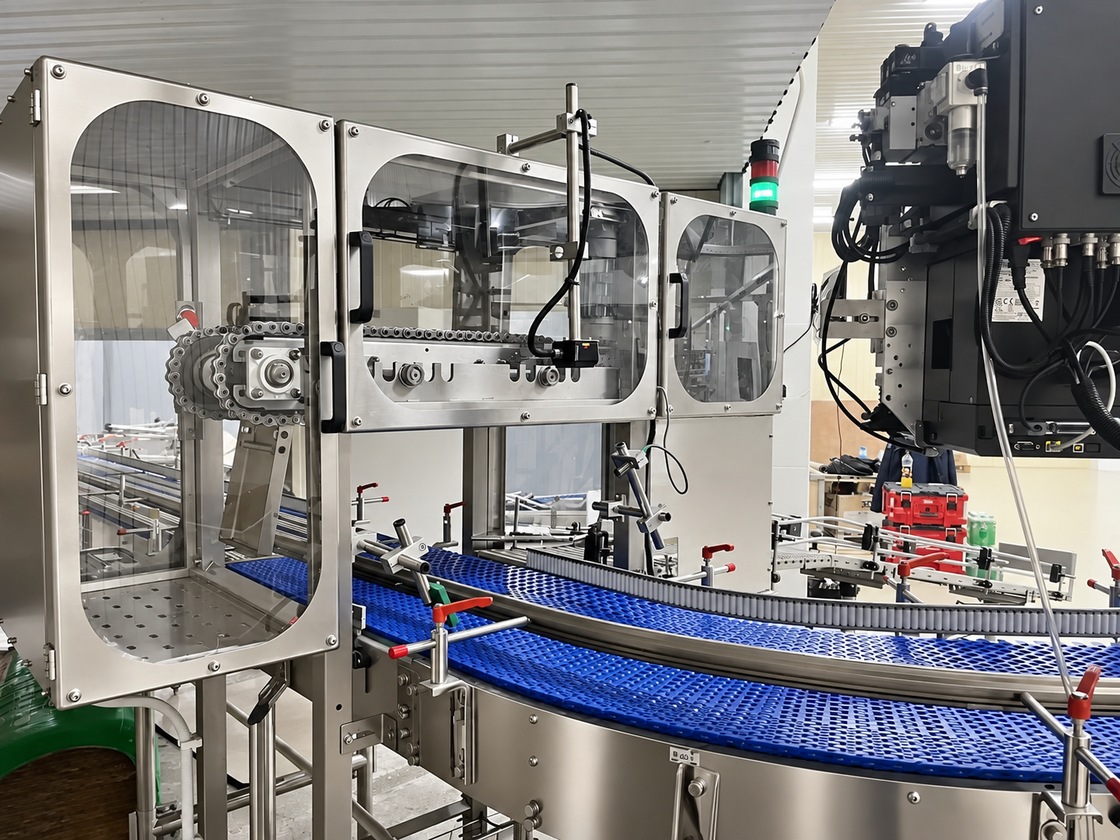
Камера считывания штрих-кода и верхний конвейер автоматически отводят паки с некорректной маркировкой на накопительный рольганг длиной 2500 мм.
Смотреть проект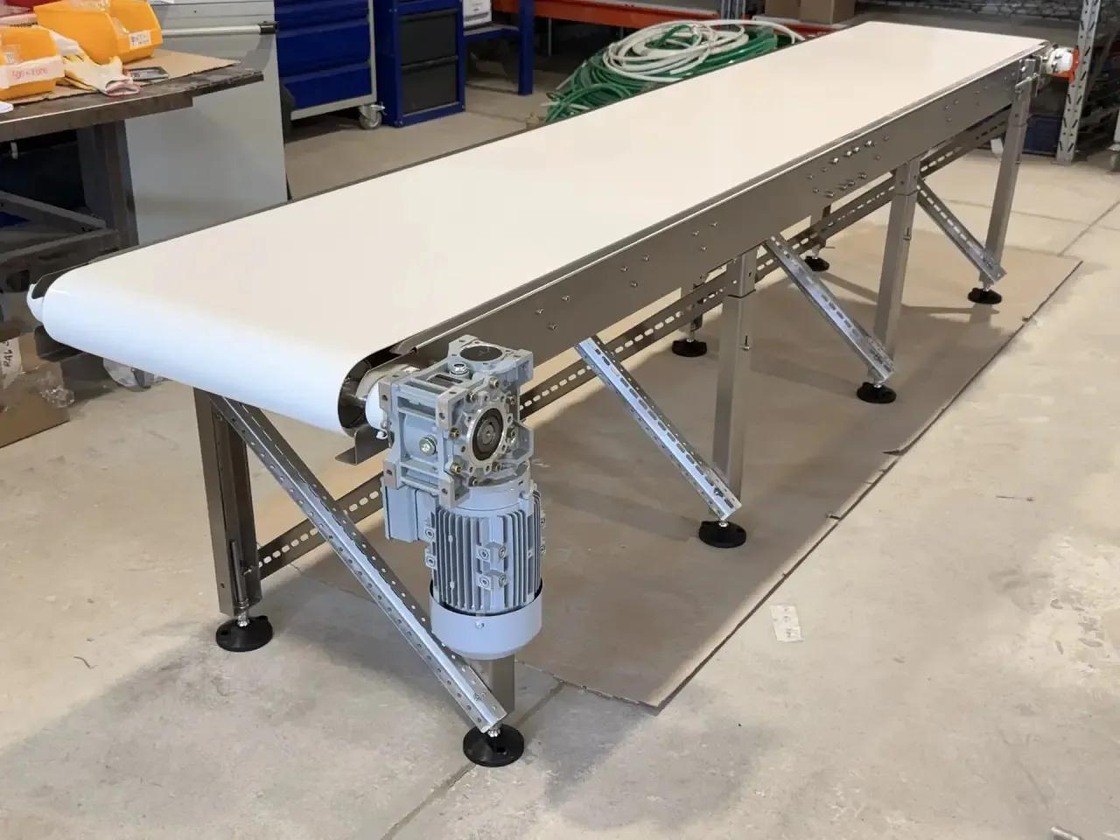
Два конвейера из нержавеющей стали для транспортировки сырных головок: длины 3200 и 2000 мм, пищевая лента шириной 500 мм.
Смотреть проект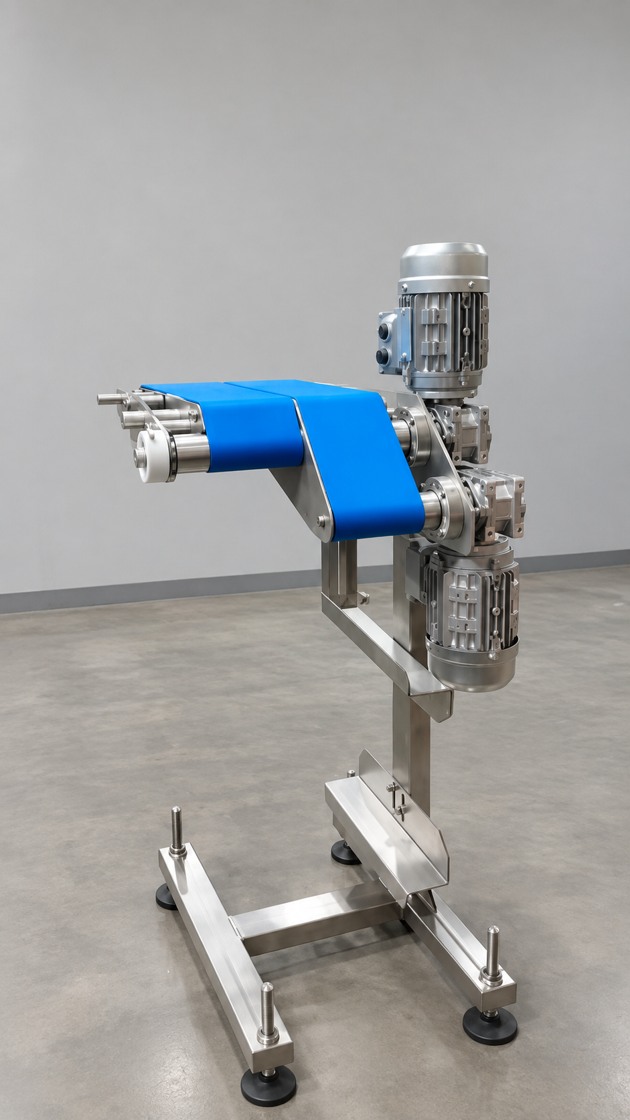
Реализованный проект DAYAN: нержавеющий ленточный конвейер для разворота продукта на 180° с системой быстрого снятия ленты для удобной санитарной обработки и обслуживания.
Смотреть проектПроекты можно посмотреть в общем каталоге.
Укажите тип и размеры груза, количество направлений, требуемую производительность и способ идентификации — подготовим структуру решения.
Опишите задачу — инженер свяжется с вами, уточнит параметры груза, планировку и требования к работе линии.