После машинного зрения
Система определяет дефект, а пневматический толкатель удаляет выбранное изделие из потока.
Устройство предназначено для автоматического удаления продукции, не прошедшей контроль качества, с движущегося конвейера. Отбраковка выполняется пневматическим исполнительным механизмом по сигналу от датчика, весового контроля, сканера, машинного зрения или другого контрольного оборудования.
Пневматическое устройство отбраковки устанавливается рядом с транспортным участком и получает команду на срабатывание от системы контроля. Когда изделие, признанное несоответствующим, достигает зоны отбраковки, пневмоцилиндр перемещает толкатель и выводит продукт из основного потока в отдельный лоток, контейнер или на отводящий конвейер.
Для корректной работы важно синхронизировать момент контроля и момент срабатывания исполнительного механизма. Поэтому учитываются скорость конвейера, расстояние между точкой контроля и зоной отбраковки, размеры продукта и минимальный интервал между изделиями.
Форма толкателя проектируется так, чтобы перемещать продукт без повреждения и не задевать соседние изделия. При необходимости используются направляющие, защитные кожухи и датчик подтверждения положения пневмоцилиндра.
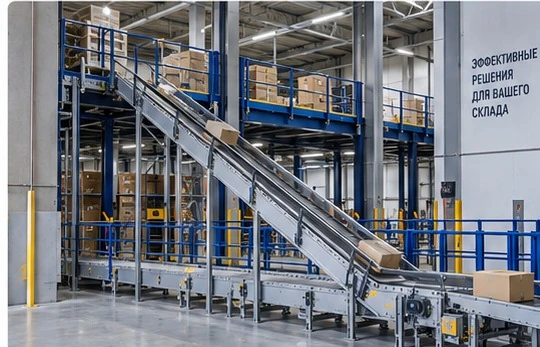 Иллюстрация к описанию оборудования
| Назначение | Автоматическое удаление выбранной продукции из основного транспортного потока |
|---|---|
| Тип продукции | Коробки, упаковка, тара и другая штучная продукция с параметрами по техническому заданию |
| Исполнительный механизм | Пневматический цилиндр с толкателем или другим отводящим элементом |
| Ход пневмоцилиндра | Подбирается по ширине конвейера, размерам продукта и необходимой траектории отвода |
| Рабочее давление воздуха | Определяется выбранной пневмоаппаратурой и требуемым усилием |
| Управляющий клапан | Электропневматический распределитель — по выбранной схеме управления |
| Сигнал на отбраковку | От датчика, чеквейера, сканера, машинного зрения, металлодетектора или другой системы контроля |
| Контроль положения | Концевые датчики пневмоцилиндра — при необходимости |
| Скорость конвейера | Учитывается при расчете времени задержки и цикла срабатывания |
| Зона отвода | Накопительный лоток, контейнер, отводящий стол или отдельный конвейер |
| Материал конструкции | Нержавеющая сталь или окрашенная сталь — по условиям эксплуатации |
| Система управления | Локальный модуль или интеграция в ПЛК / шкаф управления линии |
| Безопасность | Ограждения зоны движения толкателя, аварийная остановка и блокировки — по проекту |
| Исполнение | Индивидуальное по техническому заданию |
Иллюстрация к описанию оборудованияТип пневматического механизма зависит от габаритов, массы продукта и направления, в которое его нужно удалить.
Пневмоцилиндр перемещает изделие перпендикулярно движению конвейера в лоток или контейнер.
Для небольших легких изделий и высокой частоты отбраковки.
Отбракованное изделие может направляться на отдельный отводящий конвейер.
Для ограниченного пространства механизм устанавливается максимально близко к конвейерной раме.
Датчик или контрольная система определяет изделие, которое необходимо удалить.
Контроллер рассчитывает момент срабатывания с учетом скорости конвейера.
Электропневматический клапан подает воздух, и толкатель совершает рабочий ход.
Изделие выводится из основного потока в отбраковочную зону.
Толкатель возвращается в исходное положение до подхода следующего изделия.
Пневматический узел может работать после весового контроля, машинного зрения, металлодетектора, сканера маркировки или другой контрольной системы.
Система определяет дефект, а пневматический толкатель удаляет выбранное изделие из потока.
Продукция с параметрами вне допуска направляется в отдельный контейнер.
Изделия с ошибкой кода или этикетки автоматически выводятся с основной линии.
Пришлите параметры продукта, скорость линии и описание контрольной системы — разработаем механику и алгоритм отбраковки.
Выполненные проекты с фотографиями оборудования и подробным описанием реализованных решений.
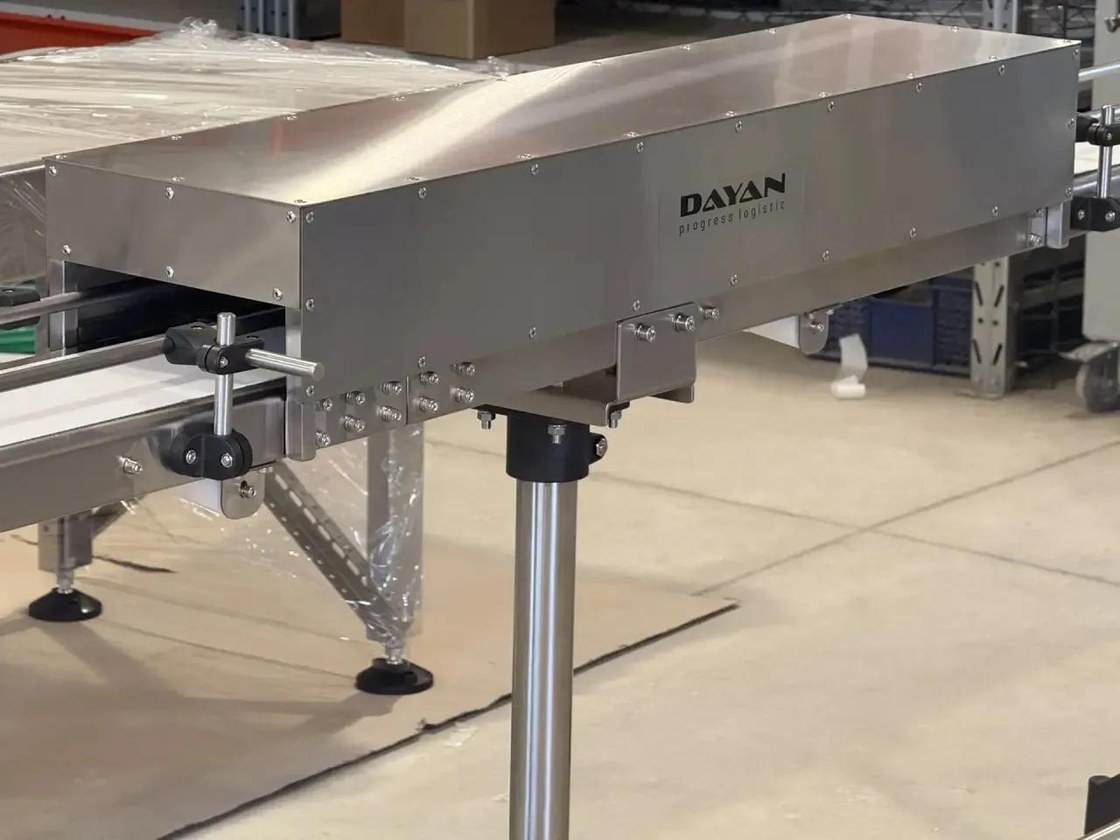
Конвейер длиной 4000 мм с ПУ-лентой шириной 150 мм и встроенным кожухом для УФ-лампы. Изготовлен по индивидуальному техническому заданию.
Смотреть проект ↗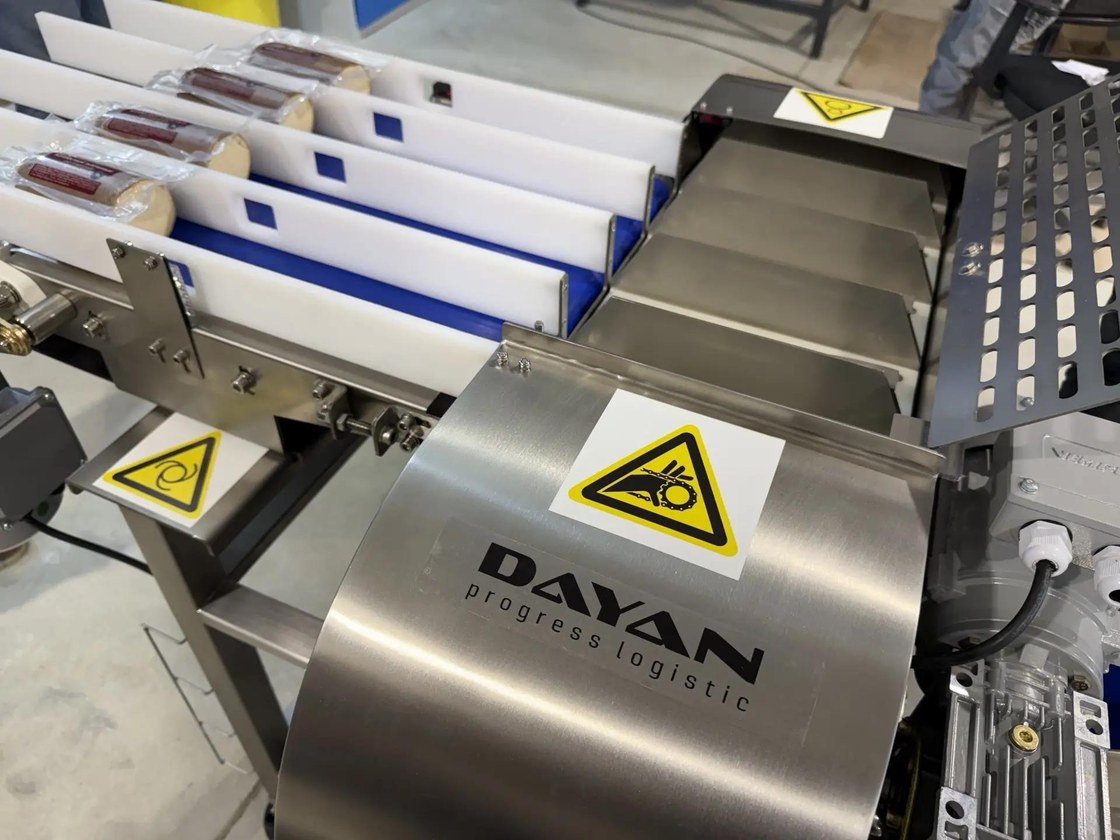
Переориентация круглой упаковки сыра и сведение четырех транспортных ручьев в один поток перед следующей технологической операцией.
Смотреть проект ↗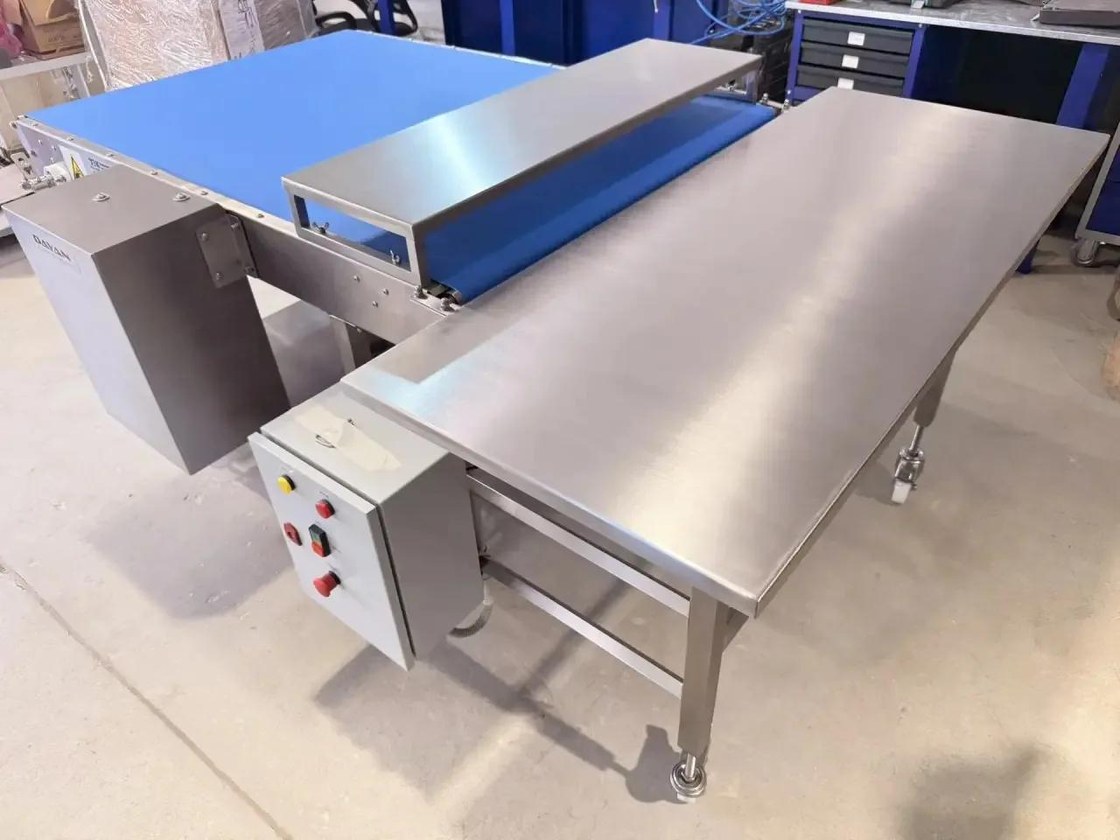
Широкая ПУ-лента, нержавеющая конструкция и съемный столик под весы в рабочей зоне оператора. Решение для производства выпечки и кондитерских изделий.
Смотреть проект ↗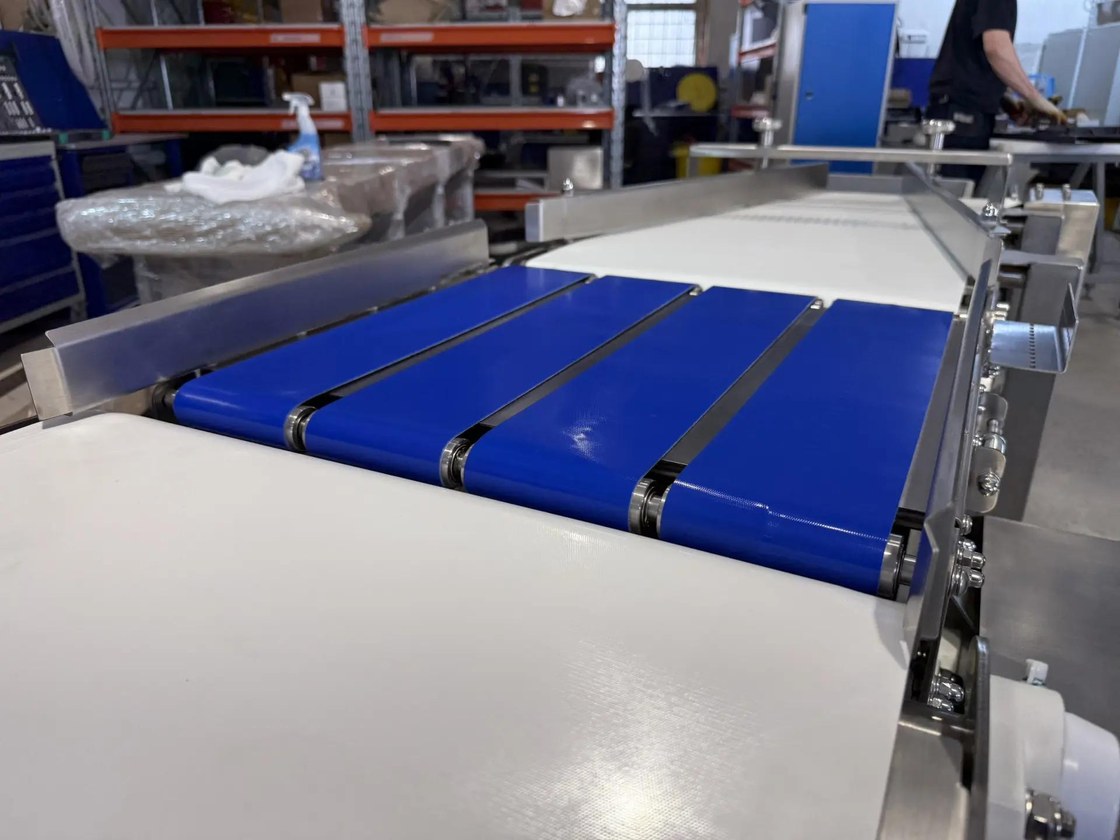
Конвейерный узел для сведения четырех параллельных потоков продукции в один общий поток. Конструкция выполнена из нержавеющей стали AISI 304.
Смотреть проект ↗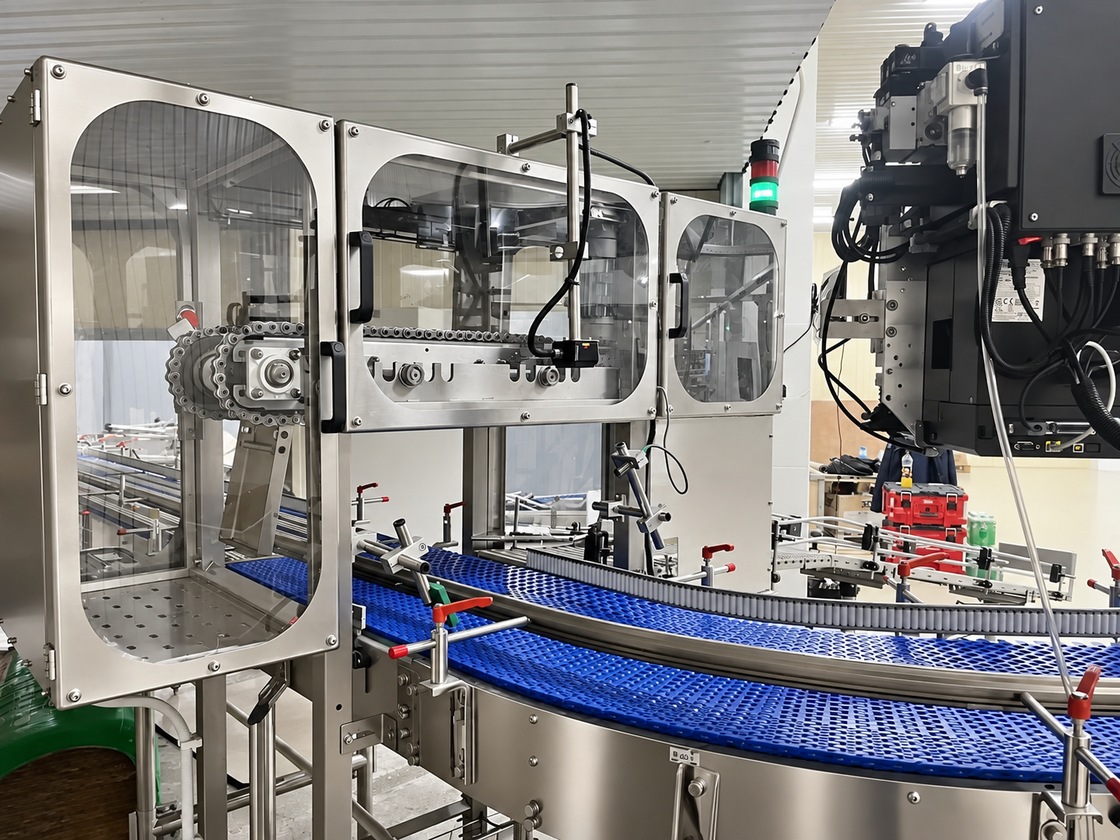
Камера считывания штрих-кода и верхний конвейер автоматически отводят паки с некорректной маркировкой на накопительный рольганг длиной 2500 мм.
Смотреть проект ↗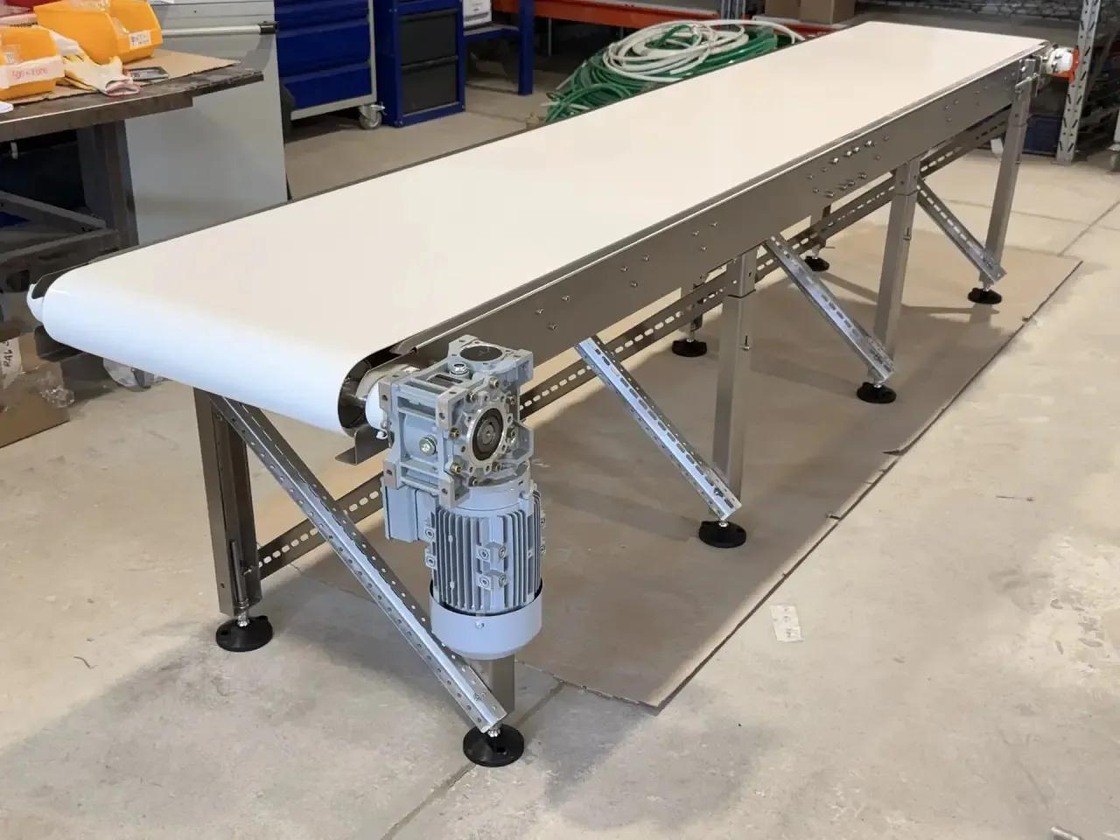
Два конвейера из нержавеющей стали для транспортировки сырных головок: длины 3200 и 2000 мм, пищевая лента шириной 500 мм.
Смотреть проект ↗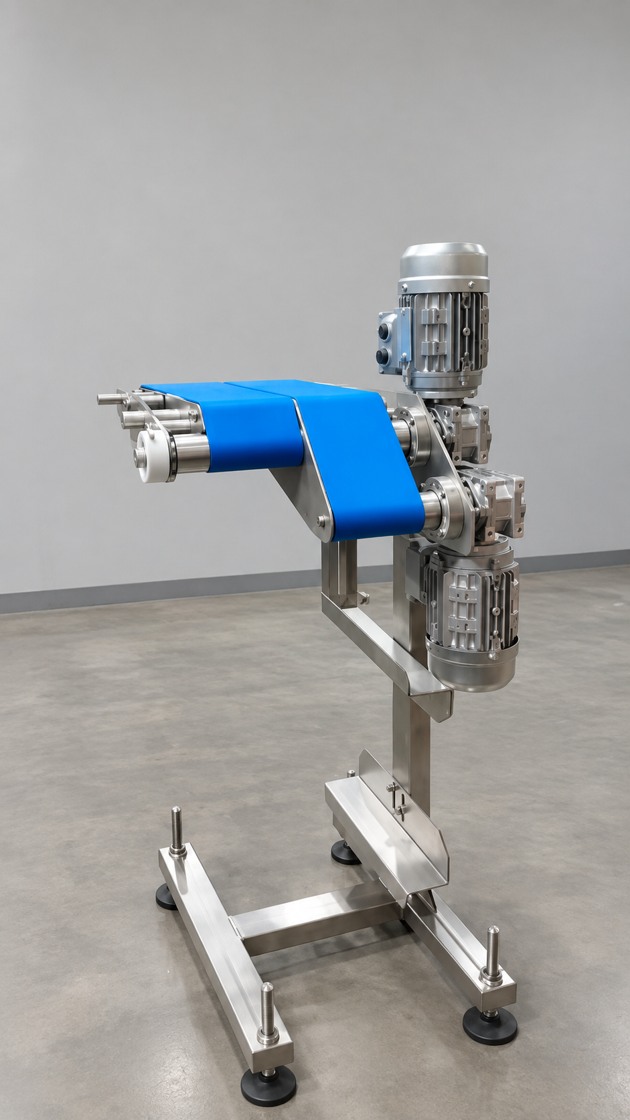
Реализованный проект DAYAN: нержавеющий ленточный конвейер для разворота продукта на 180° с системой быстрого снятия ленты для удобной санитарной обработки и обслуживания.
Смотреть проект ↗Укажите продукт, скорость конвейера, частоту отбраковки, доступное давление воздуха и источник сигнала брака.
+7 (343) 317-36-17
zayavka@uzk-ural.ru
г. Екатеринбург, ул. Артинская 12Б
Пн–Пт 8:00–17:00